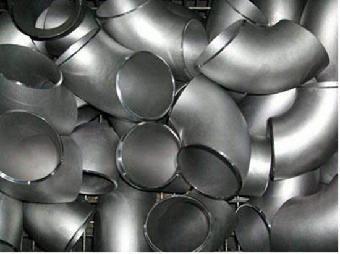
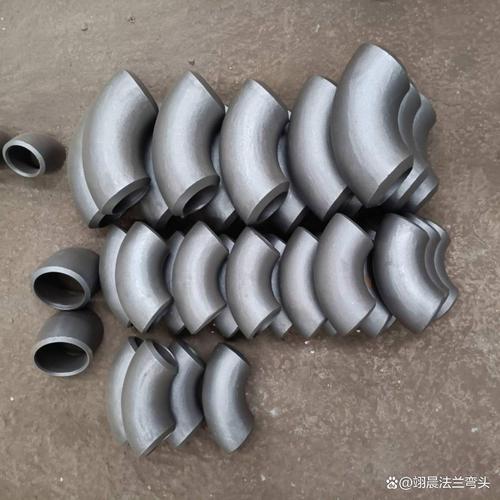
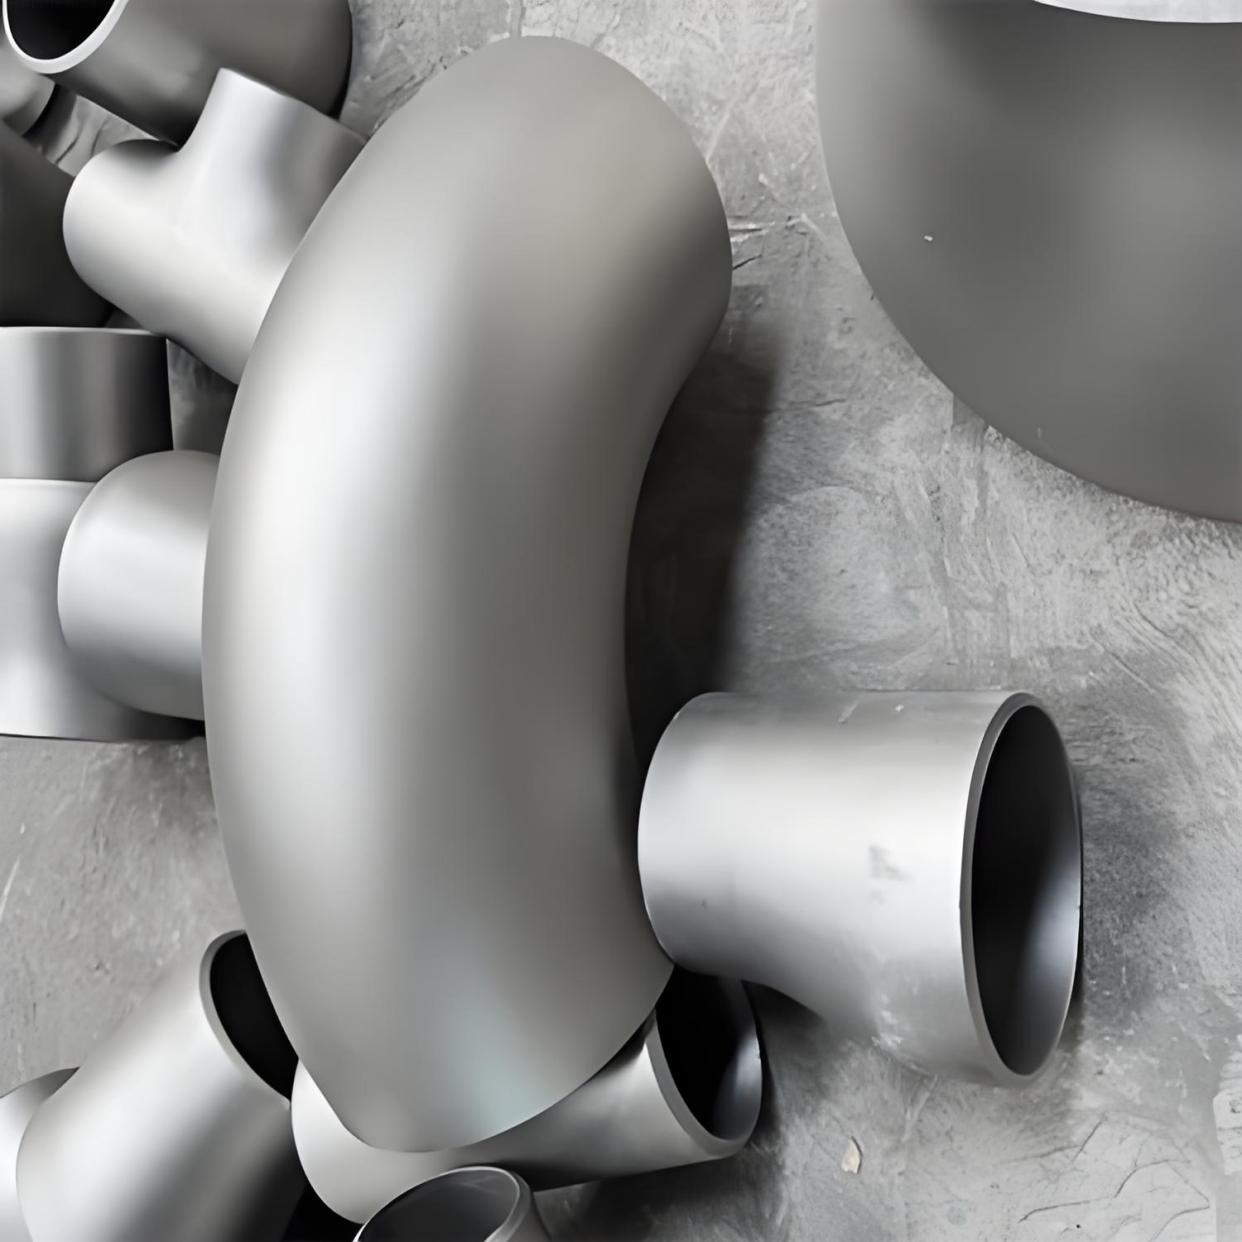
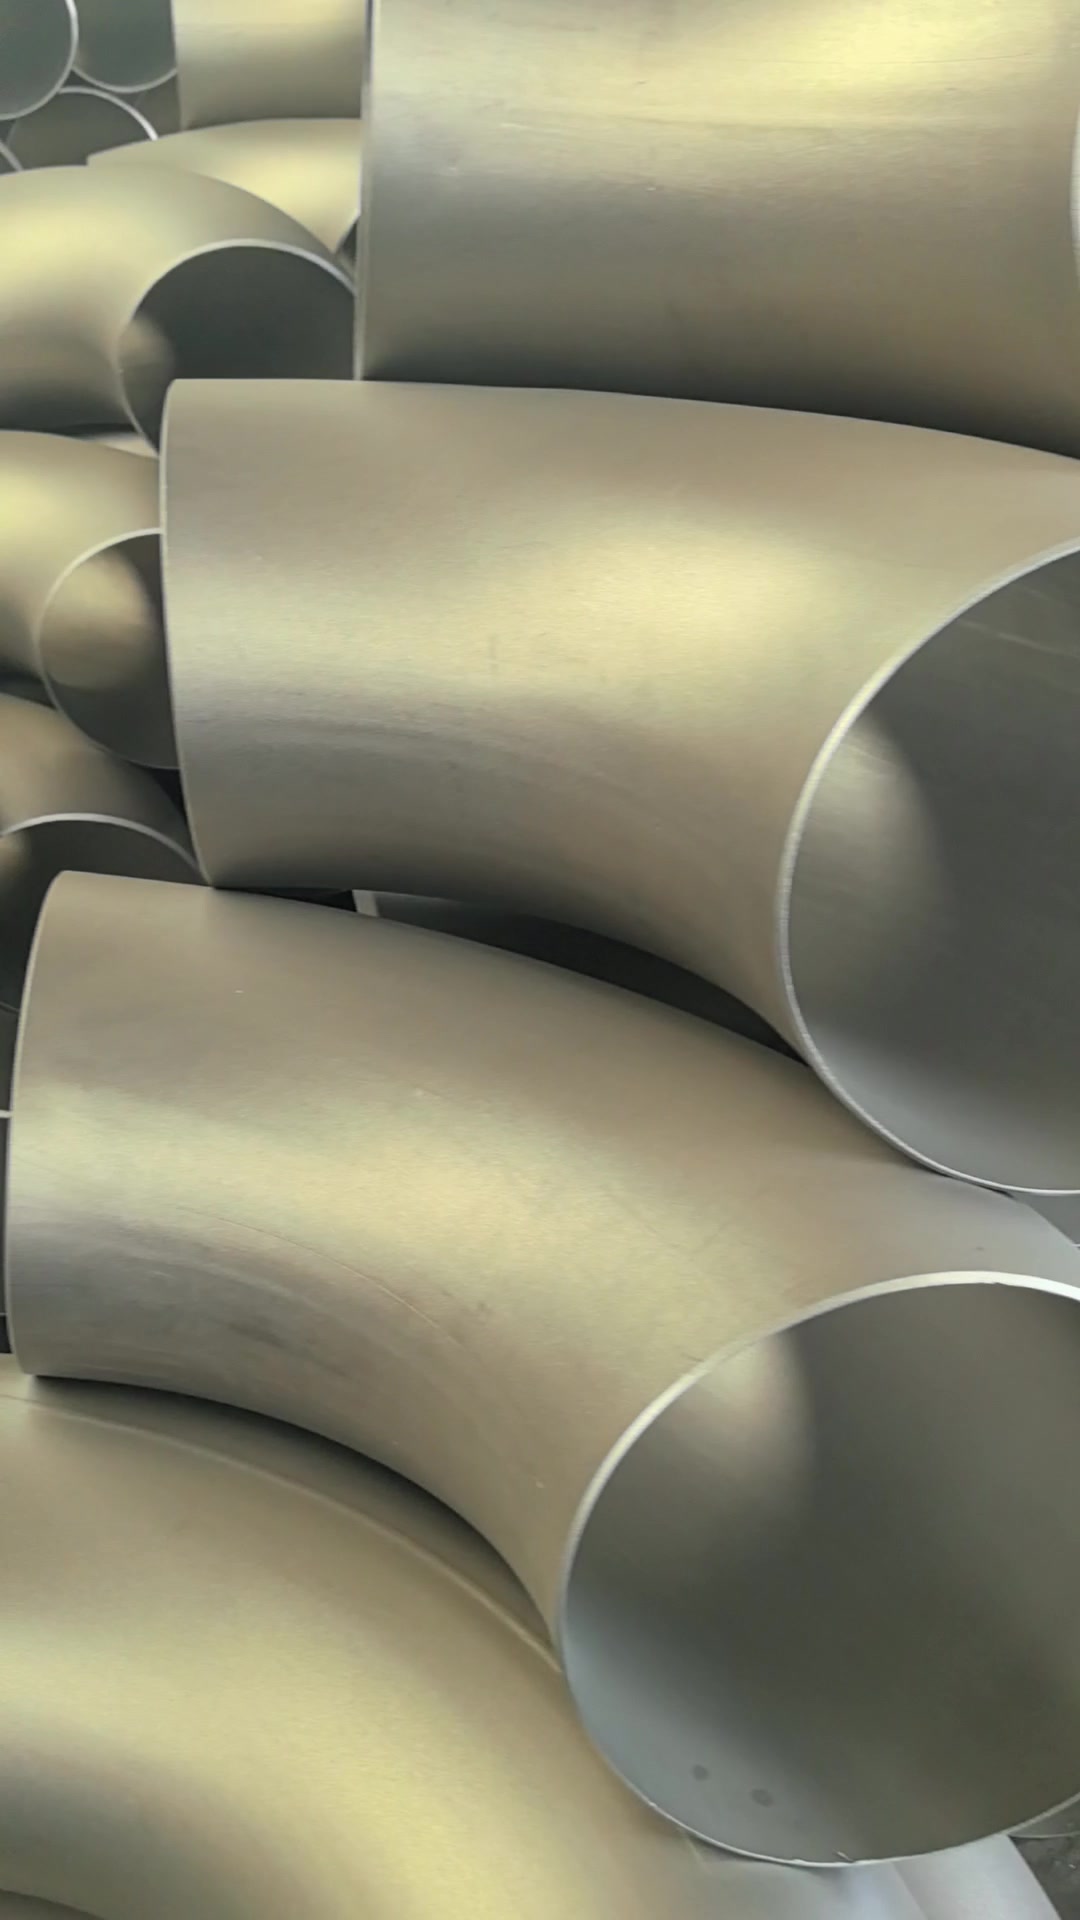
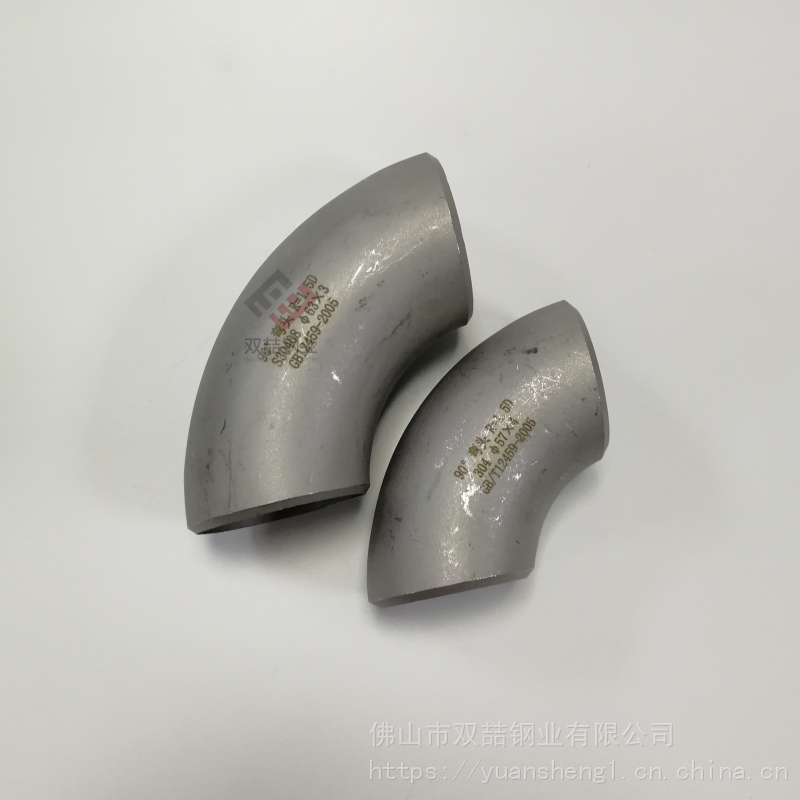
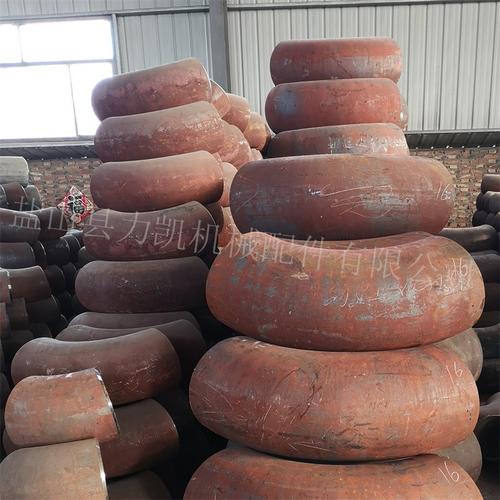
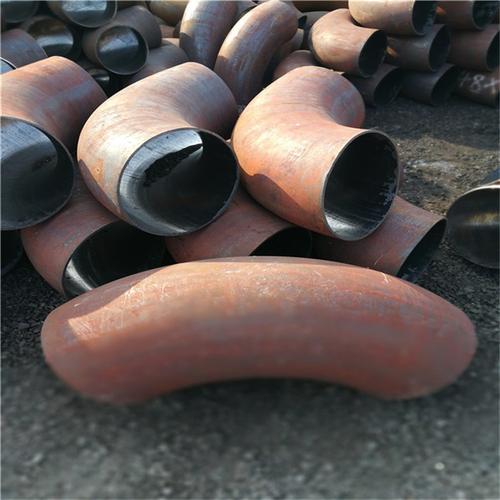
在石油、化工、電力、天然氣等工業管道系統中,彎頭作為改變管路方向的關鍵連接件,其質量直接關系到整個系統的安全運行。其中,符合國家標準(國標)的對焊彎頭,尤其是推制無縫彎頭和高壓厚壁彎頭,對生產廠家的工藝能力提出了極高要求。本文將深入解析這三類彎頭的生產要點與選型準則。\n\n### 一、 國標對焊彎頭:質量的基準線\n\n“國標”即中國國家標準,如GB/T 12459《鋼制對焊無縫管件》和GB/T 13401《鋼板制對焊管件》等,是衡量彎頭是否合格的最低門檻。國標對焊彎頭的生產必須嚴格遵循以下核心指標:\n\n1. 尺寸公差:包括彎曲半徑(常用1.5D、1D,長半徑和短半徑)、端部外徑、壁厚、角度偏差(如90°、45°、180°),這些直接影響焊接裝配和流體阻力。\n2. 化學成分與力學性能:根據材質(如碳鋼、合金鋼、不銹鋼),其C、Mn、Si、P、S等元素含量以及抗拉強度、屈服強度、延伸率、沖擊功等需達標。\n3. 無損檢測:必須進行射線或超聲波探傷,確保內部無裂紋、夾渣、未熔合等缺陷。\n4. 表面質量:不允許有結疤、折疊、重皮等影響強度的缺陷。\n\n正規的國標對焊彎頭生產廠家會提供完整的質保書和第三方檢測報告,這是用戶驗收的底線依據。\n\n### 二、 推制無縫彎頭:主流工藝與甄別要點\n\n推制(又稱熱推)是生產無縫彎頭最普遍、最成熟的工藝。其原理是將管坯加熱后,在推制機的作用下,由芯棒控制內徑,通過擴徑和彎曲變形得到彎頭。生產的推制無縫彎頭具有以下優勢:\n\n- 組織致密:金屬流線連續,纖維方向與彎曲方向一致,抗應力腐蝕性能好。\n- 壁厚均勻:通過精確控制加熱溫度和推制速度,可保證背部減薄量與大半徑處增厚量互補。\n>> 注意誤區:推制過程中外弧壁厚會略微變薄,內弧增厚,因此購買時務必檢查“背弧測厚”. 根據要求,國標允許一定減薄率(如不超過12.5%),但對高壓厚壁彎頭應控制在更嚴范圍內。\n\n一家優秀的可推制無縫彎頭的國標對焊生產廠家應具備:φ32mm~φ1220mm的加工能力,連續的推制機臺設,先進的測溫控溫系統,以及去除內外毛刺的精細工序。用戶在選擇時,可考察廠家能否提供同一批號鋼管且逐件檢驗的背弧厚度記錄。\n\n### 三、 高壓厚壁彎頭:制造難點與特殊要求\n\n高壓厚壁彎頭常用于加氫裝置、高壓鍋爐、合成氨及石油裂化設備,壁厚可從SCH80到XXS甚至更厚(如超過40mm)。這類彎頭的制造打破了一般推制的局限,常常采用熱壓成形或鍛制工藝,原因在于:\n\n1. 推制這么厚的管壁極易產生“壁厚不均癥”,外弧嚴重減薄誘發爆裂- D。,熱壓成形合模頭可使;環形\1性增;改善),則需要大**≥的千噸液壓快速能力;2芯棒與管\-【體】【1同時大的所需1】.*),因此軋.\
國標對焊彎頭生產廠家 推制無縫彎頭與高壓厚壁彎頭的關鍵技術解析
更新時間:2026-10-12 18:21:18
如若轉載,請注明出處:http://www.nongxueyuan.cn/product/39.html
PRODUCT
產品列表
-
更新時間:2026-10-12 04:02:44